


Dengan perkembangan teknologi yang pesat, semakin banyak bidang aplikasi pengeluaran, yang lebih umum adalah bidang perangkat keras mekanik, otomotif dan suku cadang, elektronik dan manufaktur 3c dan sebagainya. Di antaranya, penerapan di bidang telepon seluler bisa dikatakan dibarengi dengan perkembangan telepon pintar pada momen bersejarah tersebut. Selanjutnya, kami akan memperkenalkan secara detail cara mengaplikasikan lem di industri ponsel!
Pengeluaran, juga dikenal sebagai ukuran, perekatan, pengeleman, pengeleman, tetesan, dll., Dapat membuat produk memainkan peran menempel, menyegel, isolasi, memperbaiki, permukaan halus, dll., Dalam proses produksi dan pemrosesan ponsel dan bagian pendukung, teknologi pengeluaran dan teknologi pengeluaran sangat penting.
Komponen utama melalui lubang penyisipan (THT) dan penyisipan permukaan (SMT) hidup berdampingan, adalah salah satu metode perakitan yang paling umum dalam produksi produk elektronik. Dalam seluruh proses produksi, salah satu komponen papan sirkuit tercetak (PCB) dari awal proses pengawetan, hingga pengelasan gelombang akhir, untuk persyaratan kontrol kualitas produk pada analisis, karena periode waktu interval ini lebih lama , dan lebih banyak proses lainnya, sehingga pengawetan komponen sangat penting. Karena pesatnya perkembangan ilmu pengetahuan dan teknologi saat ini, integrasi komponen elektronik semakin tinggi, volumenya semakin kecil, dan persyaratan teknologi pemrosesan semakin tinggi, sehingga penelitian dan analisis teknologi pengeluaran sangat penting
I. Lem pemrosesan SMT Patch dan persyaratan teknisnya:
Lem yang digunakan dalam SMT terutama digunakan dalam proses penyolderan gelombang komponen chip, SOT, SOics, dan perangkat yang dipasang di permukaan lainnya. Tujuan penggunaan lem untuk memperbaiki komponen yang dipasang di permukaan pada PCB adalah untuk menghindari pelepasan atau perpindahan komponen yang mungkin disebabkan oleh benturan puncak suhu tinggi. Produksi umum lem pengawet termal resin epoksi, daripada lem asam akrilik (penyembuhan iradiasi UV).
II. Persyaratan untuk lem SMT:
1. Lem harus memiliki sifat tiksotropik yang baik;
2. Tidak ada gambar kawat;
3. Kekuatan basah tinggi;
4. Tidak ada gelembung;
5. Suhu curing yang rendah dan waktu curing lem yang singkat;
6. Kekuatan curing yang cukup;
7. Higroskopisitas rendah;
8. Karakteristik perbaikan yang baik;
9. Tidak ada toksisitas;
10 warna mudah dikenali, mudah untuk memeriksa kualitas titik lem;
11. Pengepakan. Jenis kemasan harus nyaman untuk penggunaan peralatan.
AKU AKU AKU. dalam proses pengeluaran kontrol proses memainkan peran yang sangat penting.
Cacat proses berikut kemungkinan besar terjadi dalam produksi: ukuran titik lem yang tidak memenuhi syarat, gambar kawat, bantalan pewarna lem, kekuatan pengawetan yang buruk, dan potongan yang mudah rontok. Untuk mengatasi masalah tersebut, kita harus mempelajari parameter teknis secara keseluruhan, sehingga dapat menemukan solusi dari masalah tersebut.
1. Ukuran jumlah pengeluaran
Menurut pengalaman kerja, ukuran diameter titik lem harus setengah dari jarak bantalan, dan diameter titik lem harus 1,5 kali diameter titik lem setelah tambalan. Ini memastikan bahwa ada banyak lem untuk merekatkan komponen dan menghindari bantalan lem yang terlalu basah. Jumlah lem ditentukan oleh lamanya waktu putaran pompa ulir. Dalam praktiknya, waktu putaran pompa harus dipilih sesuai dengan situasi produksi (suhu ruangan, kekentalan lem, dll.).
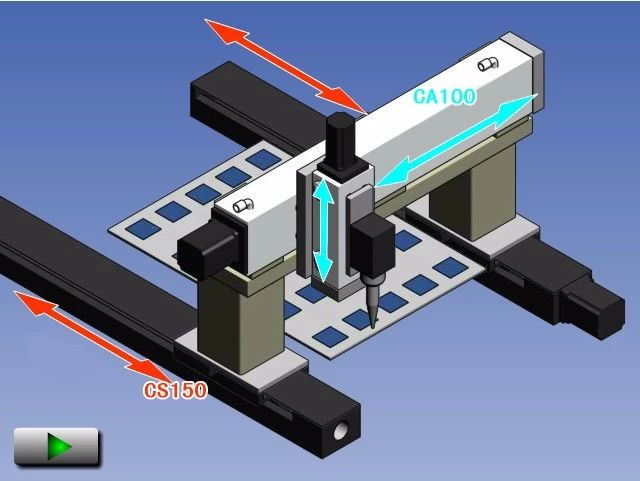
2. Mengeluarkan tekanan (tekanan balik)
Saat ini, mesin pengeluaran menggunakan pompa ulir untuk memasok selang jarum pengeluaran untuk mengambil tekanan untuk memastikan lem yang cukup untuk memasok pompa ulir. Tekanan balik terlalu besar mudah menyebabkan lem meluap, jumlah lem terlalu banyak; Jika tekanannya terlalu kecil, akan ada fenomena pengeluaran intermiten, titik kebocoran, yang mengakibatkan cacat. Tekanan harus dipilih sesuai dengan lem dengan kualitas yang sama dan suhu lingkungan kerja. Temperatur sekitar yang tinggi akan membuat viskositas lem lebih kecil, likuiditas lebih baik, kemudian perlu menurunkan tekanan balik untuk memastikan pasokan lem, dan sebaliknya.
3. Ukuran kepala peniti
Dalam praktiknya, diameter bagian dalam jarum harus 1/2 dari diameter titik pengeluaran. Dalam proses pengeluaran, jarum pengeluaran harus dipilih sesuai dengan ukuran bantalan las pada PCB: Jika ukuran bantalan 0805 dan 1206 tidak jauh berbeda, jarum yang sama dapat dipilih, tetapi jarum yang berbeda harus dipilih. dipilih untuk bantalan dengan perbedaan besar, yang tidak hanya memastikan kualitas titik lem, tetapi juga meningkatkan efisiensi produksi.
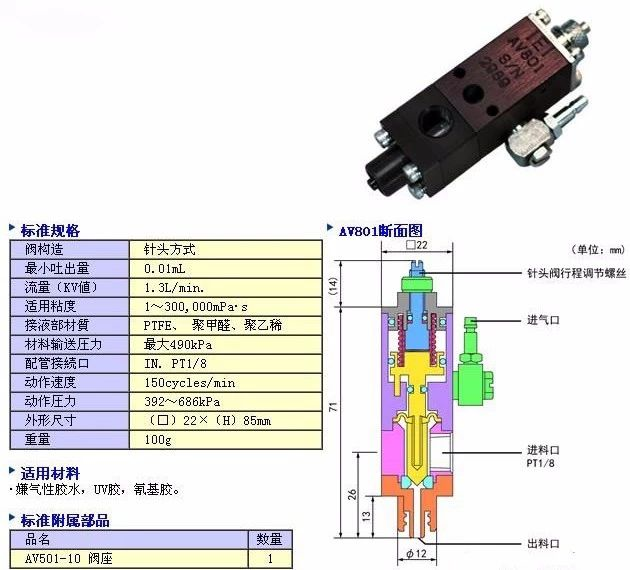
4. Jarak antara jarum dan papan PCB
Mesin pengeluaran yang berbeda menggunakan jarum yang berbeda, beberapa jarum memiliki tingkat penghentian tertentu (seperti CAM/A LOT 5000). Kalibrasi jarak antara jarum dan PCB harus dilakukan di awal setiap pekerjaan, yaitu kalibrasi ketinggian sumbu Z.
5. Suhu lem
Umumnya, lem resin epoksi harus disimpan dalam lemari es 0-50C, dan harus dikeluarkan 1/2 jam sebelumnya saat digunakan, agar lem benar-benar sesuai dengan suhu kerja. Suhu penggunaan lem harus 230C--250C; Suhu sekitar memiliki pengaruh besar pada viskositas lem. Jika suhu terlalu rendah, titik lem akan menjadi lebih kecil dan fenomena penarikan kawat akan terjadi. Perbedaan suhu sekitar 50C, akan menyebabkan perubahan jumlah pengeluaran 50 persen. Oleh karena itu, suhu sekitar harus dikontrol. Pada saat yang sama, suhu lingkungan juga harus terjamin. Titik kelembapan kecil mudah kering, memengaruhi daya rekat.
6. Viskositas lem
Viskositas lem secara langsung mempengaruhi kualitas pengeluaran. Viskositas besar, titik lem akan menjadi lebih kecil, bahkan menggambar; Viskositas kecil, titik lem akan menjadi lebih besar, dan dapat menodai bantalan. Proses pengeluaran, untuk menangani viskositas lem yang berbeda, pilih tekanan balik yang masuk akal dan kecepatan pengeluaran.
7. Curing kurva suhu
Untuk pengawetan lem, pabrikan umum telah memberikan kurva suhu. Dalam prakteknya, suhu tinggi harus digunakan sejauh mungkin untuk menyembuhkan, sehingga lem setelah menyembuhkan kekuatan yang cukup.
8. Gelembung
Lem tidak boleh memiliki gelembung. Sedikit gas akan menyebabkan banyak pembalut tanpa lem; Setiap kali selang karet diganti di tengah jalan, udara pada sambungan harus dikosongkan untuk mencegah fenomena permainan kosong.
Untuk penyesuaian parameter di atas, harus sesuai dengan titik dan permukaan jalan, perubahan parameter apa pun akan mempengaruhi aspek lain, pada saat yang sama, timbulnya cacat, dapat disebabkan oleh sejumlah aspek, untuk menangani kemungkinan faktor item demi pemeriksaan item, dan kemudian dikecualikan. Singkatnya, dalam produksi harus menyesuaikan parameter dengan situasi aktual, tidak hanya untuk memastikan kualitas produksi, tetapi juga untuk meningkatkan efisiensi produksi.